
- Главная страница ›
- Блог ›
- Ручная, полуавтоматическая и автоматическая маркировка: выбор для производства
Ручная, полуавтоматическая или автоматическая маркировка: как выбрать для производства
Для выбора способа нанесения под конкретную производственную площадку. Сравним ручной, полуавтоматический и автоматический процессы по операциям, затратам и результатам испытания своей упаковки.
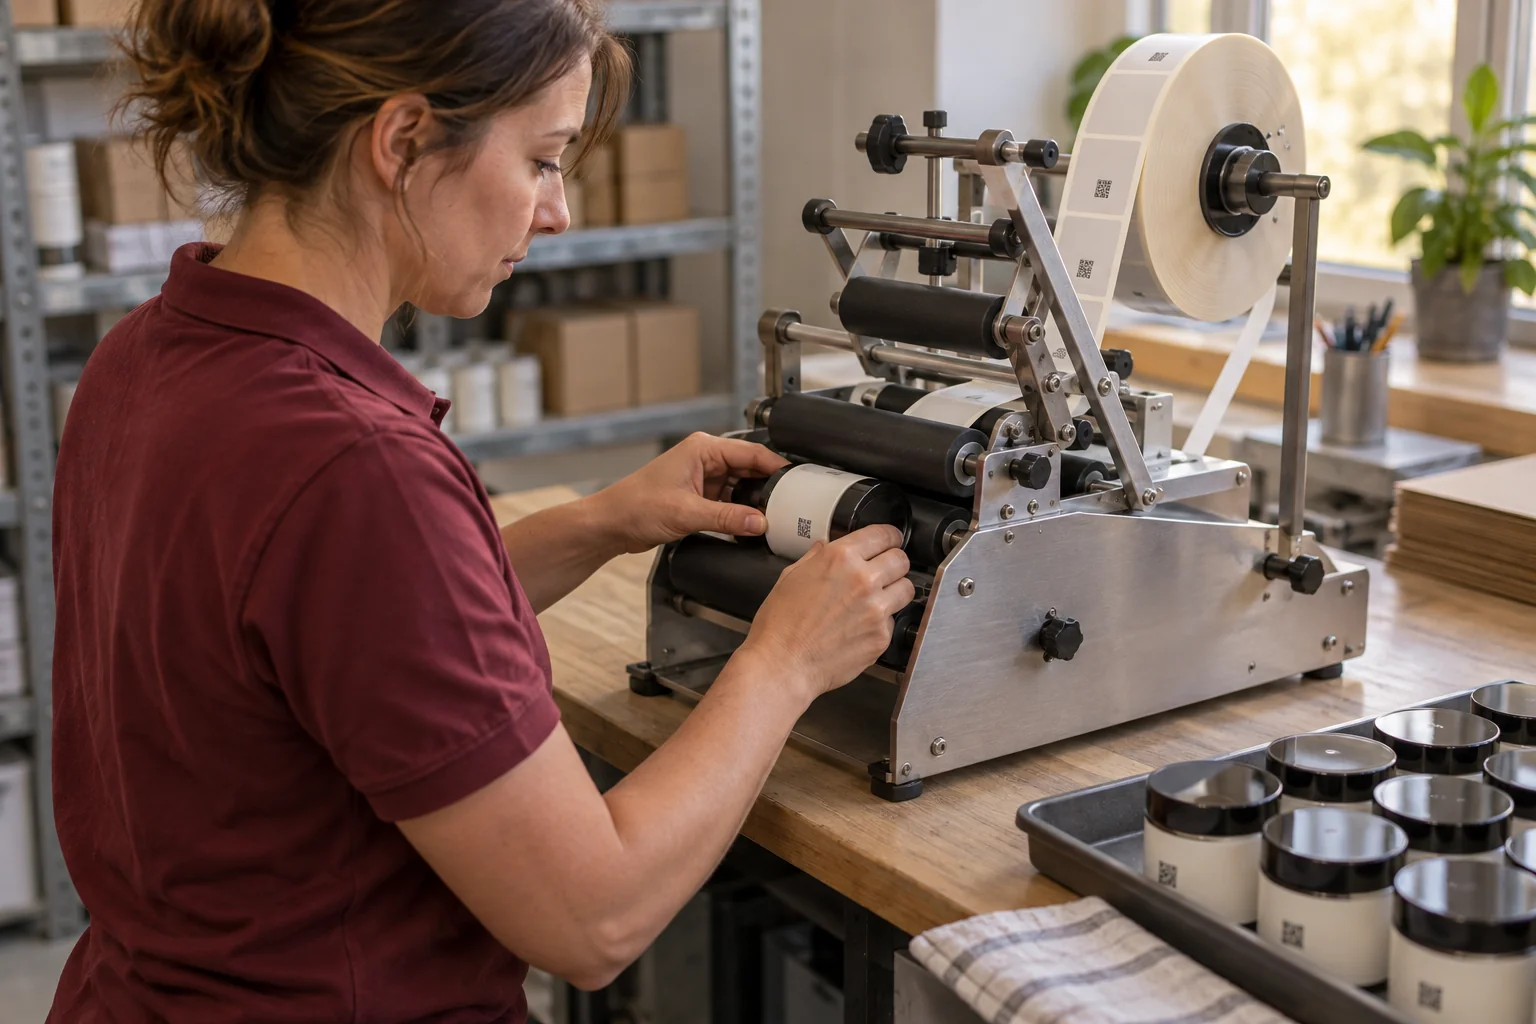
Выбирать способ маркировки стоит по тому, как участок справляется с реальной партией: получает коды, печатает и наносит их, проверяет результат, отделяет брак и передаёт данные дальше. Скорость принтера — только один из параметров. Быстрый аппарат не устранит очередь, если оператор не успевает подавать упаковку или система теряет связь между кодом и товаром.
Ниже — порядок сравнения трёх вариантов для производственной площадки. Это рекомендации по организации процесса, а не универсальные нормы производительности. Требования к операциям и документам проверяют отдельно для своей товарной группы.
Чем различаются три способа
Ручная маркировка
Оператор подготавливает изделие, наклеивает распечатанную этикетку и выполняет предусмотренное сканирование. Программа при этом может автоматически выдавать коды, вести журнал и обмениваться данными с учётной системой. Ручное нанесение не означает работу без программного контроля.
Такой участок удобно испытывать на небольших партиях и упаковках разной формы. Но оценивать его нужно на протяжении смены: кроме наклеивания есть перенос продукции, смена рулона, проверка брака и завершение задания. Если у оператора одновременно несколько несвязанных списков кодов, возрастает риск перепутать этикетки между товарами.
Полуавтоматическая маркировка
Часть действий выполняет оборудование, часть — сотрудник. Например, оператор устанавливает упаковку в приспособление, а устройство наносит этикетку. Или аппликатор отделяет готовую этикетку, а человек позиционирует изделие и подтверждает операцию.
Термин «полуавтомат» сам по себе не описывает комплект. В предложении поставщика должны быть перечислены ручные операции, способ запуска цикла, контроль результата и действия при отказе. Возможность связи с 1С или системой управления линией определяется конкретным ПО и интерфейсами, а не названием класса оборудования.
Автоматическая маркировка
Упаковка движется через участок нанесения и контроля в составе линии. Решение может включать датчик наличия изделия, принтер или принтер-аппликатор, камеру, отбраковщик и управляющее ПО. Состав зависит от упаковки и выбранной технологии.
Что проверить
Главный предмет проверки — синхронизация: нужный код должен оказаться на нужной единице продукции, а результат проверки должен относиться именно к ней. Нельзя считать линию полностью проверенной, если испытали печать, но не проверили обнаружение дефекта, фактическое удаление брака и восстановление после остановки.
Какие исходные данные собрать до выбора
Подготовьте короткое описание участка:
- Продукция и упаковка: товарные группы, размеры, материал, поверхность, место нанесения, число вариантов упаковки.
- Поток: объём партии и смены, рабочая и пиковая скорость, интервалы между изделиями, частота переналадки.
- Среда: температура, влажность, конденсат, запылённость, мойка и доступное место. Допустимые условия берут из документации оборудования и материалов.
- Учёт: где хранятся номенклатура и задания, кто выдаёт коды, как фиксируются успешное нанесение и брак.
- Следующие операции: упаковка в короба, агрегация, перемещение на склад, отгрузка и необходимые документы.
- Обслуживание: ответственные сотрудники, доступность расходников, запчастей и технической помощи.
По этим данным легче сравнить предложения с одинаковыми границами работ. Один поставщик может оценивать только нанесение этикетки, другой — ещё и программную интеграцию, контроль и обучение.
Как сравнить производительность без обещаний «штук в минуту»
Для предварительного расчёта разделите требуемый выпуск на доступное время работы участка. Например, условная партия 6 000 единиц и 300 минут полезного времени требуют в среднем 20 годных единиц в минуту. Это арифметический пример, не характеристика оборудования и не результат нашего проекта.
На испытании измеряйте количество годных, проверенных единиц, прошедших весь участок. Отдельно фиксируйте переналадку, замену расходников, повторные операции, остановки и очередь перед следующим этапом. Паспортная скорость печати не равна производительности участка.
Ручной вариант может оказаться достаточным для редких партий. Полуавтомат — полезным, когда ограничение связано с позиционированием или наклеиванием. Для устойчивого непрерывного потока имеет смысл сравнивать интегрированные решения. Окончательный выбор делают после испытания своей упаковки, а не по одному суточному объёму.
Что включить в расчёт затрат
Сравнивайте варианты на одинаковом горизонте и при одинаковом объёме выпуска:
- оборудование, оснастку и подключение к линии;
- ПО, лицензии, интеграцию с учётом и поддержку;
- этикетки, риббоны или другие расходные материалы;
- время сотрудников на основные и вспомогательные операции;
- обслуживание, переналадку, брак и повторную обработку;
- обучение и резервный порядок работы при отказе.
Не подменяйте расчёт обещанием фиксированной экономии. Если исходные трудозатраты и простои не измерены, срок окупаемости останется предположением.
Что проверить на пилотной партии
Согласуйте программу испытания до покупки. В неё стоит включить:
- Запуск правильного задания и проверку соответствия товара, упаковки и кодов.
- Печать и нанесение на реальном материале при рабочей скорости.
- Считывание кодов установленным оборудованием; оценку качества печати предусмотренным методом.
- Контрольный дефект и проверку отбраковки по безопасному сценарию поставщика.
- Остановку и повторный запуск без повторной выдачи уже использованного кода.
- Смену партии и удаление остатков предыдущих этикеток с участка.
- Сверку результатов в программе линии и учётной системе.
Критерии приёмки
Критерии приёмки задайте заранее: допустимый брак, подтверждённый выпуск, время переналадки, полнота журнала и порядок восстановления. Числа должны соответствовать вашему процессу, а не универсальному шаблону.
Как связать нанесение с остальным производством
Даже удачно выбранный аппликатор решает только часть задачи. Нужно определить, какая система отвечает за задания и выдачу кодов, где фиксируется результат и кто разбирает исключения. Передача данных должна позволять отличить «отправлено» от «принято», а повтор операции — не создавать дубликат.
Отдельно разберите интеграцию с ГИС МТ, 1С и производственными системами. Для работы участка пригодятся чек-лист оператора и порядок диагностики печати Data Matrix.
Частые вопросы
Можно начать вручную и позже автоматизировать?
Да, такой переход можно предусмотреть в проекте. Заранее проверьте, сохранятся ли справочники, журнал кодов и интерфейсы обмена. Возможность повторного использования конкретного оборудования нужно подтвердить у поставщика.
Автоматическая линия работает без оператора?
Автоматизируются отдельные операции, но остаются переналадка, пополнение расходников, контроль и разбор инцидентов. Состав работ сотрудника фиксируют в регламенте.
Достаточно купить принтер и 2D-сканер?
Для простого участка они могут быть частью решения. Но отдельно нужны организация выдачи кодов, связь с заданиями, обработка брака и предусмотренные для товарной группы операции в системе маркировки.
Обсудить вариант для вашей площадки
Подготовьте фотографии упаковки, объёмы выпуска, описание линии и название учётной системы. С этими данными можно обсудить задачу маркировки с «Современными технологиями» и определить, какие операции стоит автоматизировать в первую очередь.
Источники и актуальность
Материал проверен 17 сентября 2026 года. Технические варианты сверены с материалом сообщества «Честного ЗНАКа» о способах нанесения и рекомендациями по оборудованию. Операции для конкретной товарной группы проверяйте в документации ГИС МТ. Программа пилота и расчёт затрат выше — рекомендуемый рабочий подход, а не обязательный регламент оператора системы.

ИП Беридзе Сулико Османович
ИНН: 235606392783
ОГРНИП: 310235631400013
Документы
© 2016 «Современные технологии». Все права защищены.